滑石粉添加比例同时决定PP的刚度、冲击、收缩与表面外观,且方向彼此相反。本文说明每提高一档比例改变了什么、目数与比例如何相互作用,并给出一套一周内可跑完的试料验证流程。
滑石粉不是「加得越多越好」的填料。在聚丙烯(PP)中,添加比例同时决定刚度、冲击、收缩与表面外观,而这几个方向彼此相反。本文说明每提高一档比例究竟改变了什么、目数与比例如何相互作用,以及一套一周内可以跑完的试料验证流程,帮你在定规格之前先拿到自己产线上的数据。
决定PP性能的是添加比例,而不只是目数
滑石是层状(片状)矿物。当片状颗粒分散在PP基体中,会限制高分子链的运动:材料变刚、尺寸更稳定,但同时让出部分断裂伸长率与冲击吸能能力——而这两项正是基体树脂原本的韧性来源。上述两种效应都随滑石含量放大,因此添加比例是主杠杆;而目数、D50、表面处理这类规格决定的是这根杠杆用得有多有效。
实际后果是:两家供应商都可以报「20% 滑石 PP」,做出来的零件却不一样,因为配方只写了一半。片径分布、分散质量与界面偶联决定另一半。矿物本身的背景可参考我们的指南:滑石粉是什么。
提高添加比例,究竟改变了什么
刚度、耐热与蠕变
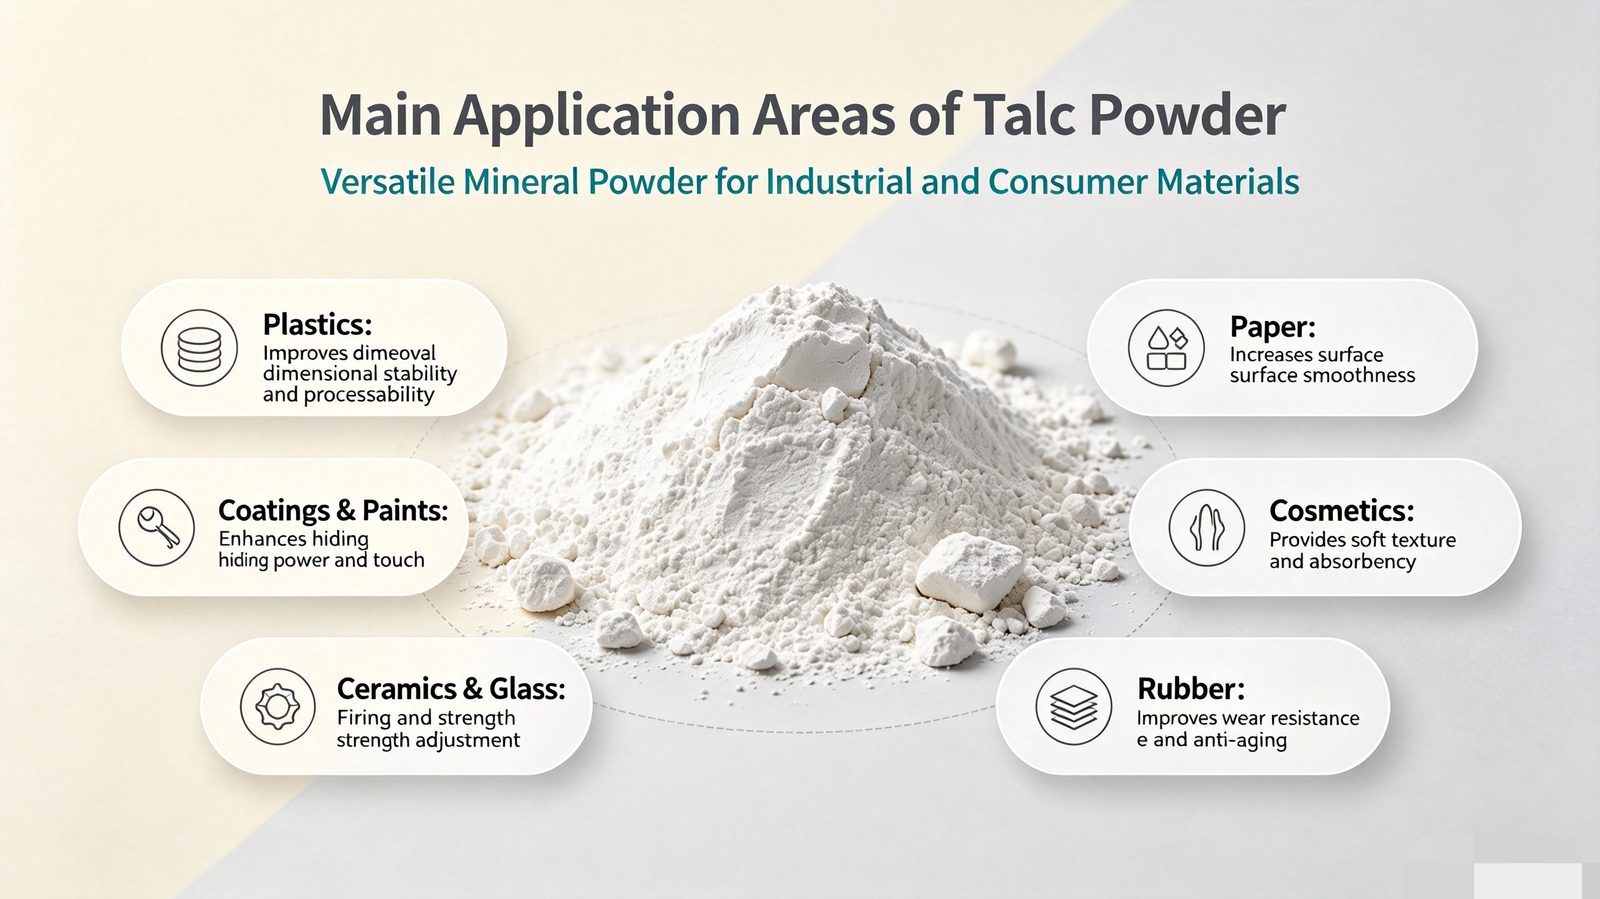
随添加比例上升,弯曲模量与热变形温度提高,长期载荷下的蠕变下降。这正是矿物填充PP被用于「受热或受力时要保持形状」的零件的原因:家电外壳、汽车内饰支架、日用制品与型材。
冲击强度与断裂伸长率
随添加比例上升,缺口冲击与断裂伸长率下降,低温下损失更明显。这种下降不是线性的:通常前几档比例付出的冲击代价相对更大。若零件对冲击敏感,添加比例就属于工程预算,而不是采购可以自行决定的事。
收缩、翘曲与表面外观
片状颗粒在流动中取向,使收缩呈现各向异性:流动方向与垂直方向收缩不同。对平板件而言,这通常比纯PP更不易翘曲,但可能留下可见的流动纹。比例越高,表面越偏哑光、越有矿物质感;光泽与熔接痕外观仍必须在真实模具上验证。
目数与添加比例如何相互作用
更细的规格(目数更高、D50 更低)分散更好、单位添加量带来的刚度更高、表面更细腻,但需要更高的加工能耗、粉尘更多、单价更高。325–800 目的较粗规格更易喂料与浸润,在刚度已足够的高填充场合往往是更经济的选择。
我们的产品覆盖 325 目、1250 目 到 超细 2000 目;目数与粒径指南说明了目数与 D50、D97 的对应关系——这才是改性厂实际使用的指标。目数与微米的换算另见这篇文章。
偶联与分散:答案的另一半
未处理的滑石亲水,而PP非极性。若没有偶联手段——常见做法是马来酸酐接枝PP,或在填料端做硅烷处理——界面结合偏弱,此时提高比例会以不成比例的冲击损失换取刚度。试料中最常出现的两个问题:
- 水分控制。滑石具有吸湿性,受潮填料会带来挥发分、气泡与喂料读数不稳。按改性厂要求干燥或预干燥,并保持包装密封至使用前。
- 喂料稳定性比纸面比例更重要。喂料不足时有效填充量低于设定值,制品尺寸随之波动。失重式喂料配合料位复核,才能守住真正设定的比例。
定规格之前:一周试料流程
与其争论某一个个别数字,不如做一组梯度试料,让零件本身给答案:
- 第 1–2 天:选定一个试料比例,用你打算采购的规格做改性造粒,记录实际喂料百分比与扭矩。
- 第 3–4 天:注塑成型,测量壁厚、翘曲与缩痕,而不是凭手感判断。
- 第 5–6 天:按客户规格要求的项目做力学测试——拉伸、弯曲与缺口冲击,测试温度取规格中写明的温度。
- 第 7 天:再分别做一档更低与一档更高的比例。保留「零件性能仍可接受」的上下两个数据点,这段区间才值得写进规格,而不是单个数字。
把哪些信息给我们,才能报出对路的规格
请告知树脂与加工方式(注塑、挤出或色母载体)、你正在使用的目数或 D50、不能牺牲的性能,以及希望探索的比例区间。我们会从自有工厂(辽宁海城)研磨的滑石粉产品线中报价,并寄出免费样品,附对应批次的 COA 与筛分数据。若零件属于塑料工业应用,请一并说明,我们会附上与该用途匹配的规格表。